
 中文简体
Ev / Haberler / Endüstri Haberleri / Metal Döküm için Kum Kalıpları: Proses ve Malzemelere İlişkin Tam Bir Kılavuz
Endüstri Haberleri
Metal Döküm için Kum Kalıpları: Proses ve Malzemelere İlişkin Tam Bir Kılavuz
Metal dökümü için kum kalıpları yüzyıllardır dökümhanelerin en büyük emeği olmuştur ve bir tasarım çizimini bitmiş bir metal bileşene dönüştürmenin en pratik yollarından biri olmaya devam etmektedir. Su pompası gövdeleri ve valf gövdelerinden pervane dökümleri ve boru bağlantı parçalarına kadar, parçaların basit işleme için fazla karmaşık olduğu veya kalıcı aletlerle üretilemeyecek kadar maliyetli olduğu durumlarda kum kalıp genellikle en akıllı seçimdir. Bu kılavuzda kum kalıplarının nasıl yapıldığını, hangi malzemelerin iyi çalışmasını sağladığını ve deneyimli bir dökümhanenin sürecin her aşamasında nelere dikkat ettiğini açıklıyoruz.
Metal Döküm için Kum Kalıpları Nelerdir?
Kum kalıbı, döküm işlemi sırasında erimiş metali alan, sıkıştırılmış kumda oluşturulan bir oyuktur. Kalıp, parçanın dış şeklinin tam boyutlu modeli olan bir desenle başlar. Desen özel hazırlanmış kum içerisine paketlenerek kumun parçanın şeklini alması sağlanır. Desen çıkarıldığında, boş boşluk sıvı metalle doldurulmaya hazırdır ve bu boşluk, bitmiş döküme dış şeklini veren şeydir.
Her kum kalıbı tek bir döküm için yapıldığından, süreç çok büyük bir esneklik sunar. Basınçlı döküm veya kokil döküm gibi yüksek takım yatırımı olmadan, küçük bir yedek parça partisi, yeni bir pompa tasarımı için bir prototip veya orta ölçekli bir üretim çalışması üretebiliriz. Kalıp normalde metal katılaştığında parçalanır, ancak kum geri kazanılıp yeniden kullanılabilir, bu da prosesin ekonomik ve verimli olmasını sağlar.
Ana Kum Kalıp Çeşitleri
Tüm kum kalıpları aynı şekilde davranmaz. Doğru kalıplama yöntemi alaşıma, dökümün boyutuna ve parçanın gerektirdiği boyutsal doğruluk düzeyine bağlıdır. Endüstriyel kullanımda en yaygın dört tür yaş kum kalıpları, kuru kum kalıpları, pişmeyen kalıplar ve kabuk kalıplardır.
| Kalıp Tipi | Bağlayıcı | Anahtar Gücü | Tipik Kullanım |
|---|---|---|---|
| Yeşil kum kalıbı | Kil ve su | Düşük maliyetli ve kolay kum geri kazanımı | Pompa gövdeleri, valf gövdeleri, makine parçaları |
| Kuru kum kalıbı | Güç için pişmiş kil | Daha güçlü kalıp duvarı ve daha iyi yüzey kalitesi | Orta ila büyük dökümler |
| Fırınlanmayan kalıp | Reçine ve sertleştirici | Ağır parçalar için yüksek boyutsal doğruluk | Büyük vana ve makine dökümleri |
| Kabuk kalıbı | Reçine kaplı kum | İyi yüzey kalitesine sahip ince, güçlü kabuk | Orta hacimlerde hassas parçalar |
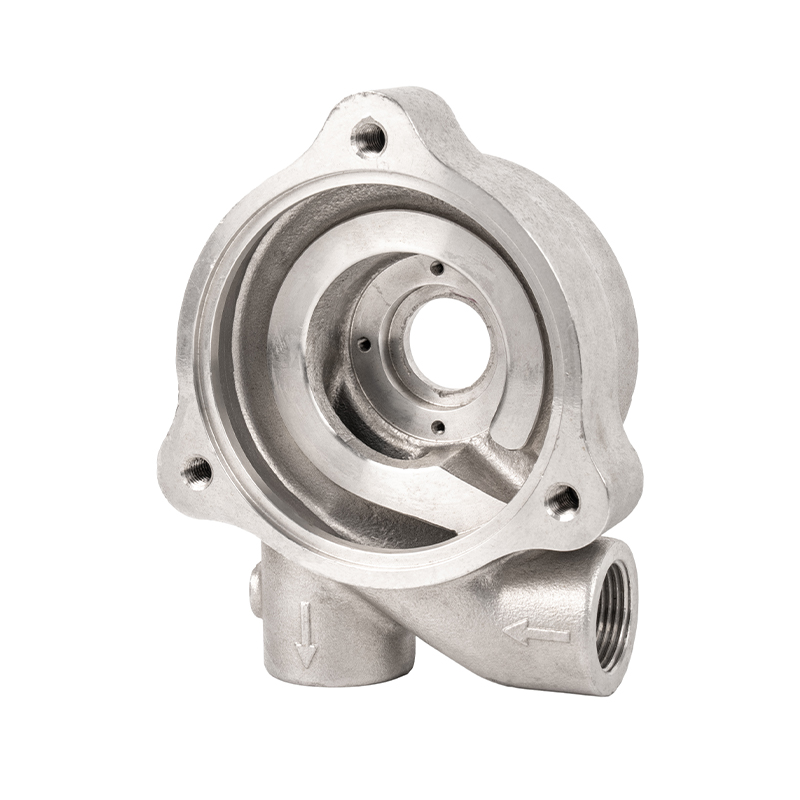
Kendi üretimimizde yaş kum kalıpları, akışkan taşıma bileşenleri için en yaygın tercihtir. Ekonomiktirler, hazırlanmaları hızlıdır ve orta et kalınlığına sahip parçalar için çok uygundurlar. santrifüj pompa dökümleri .
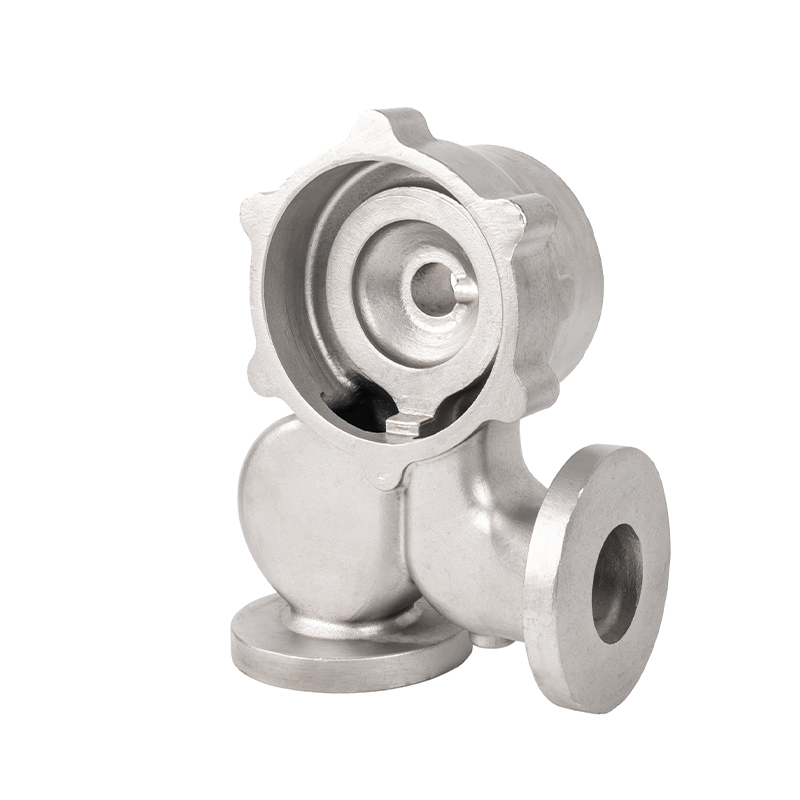 Ningbo Üreticisinden Paslanmaz Çelik Santrifüj Pompa Dökümleri Bu liste, orta duvarlı sıvı taşıma bileşenleri için kalıp türlerini karşılaştırırken uygun, ileri teknoloji ve ihracat deneyimine sahip bir Çinli dökümhane tarafından üretilen, paslanmaz çelikten hassas santrifüj pompa dökümlerini sergiliyor. Ürünü Görüntüle →
Fırınlamasız kalıplar, parçanın daha ağır olduğu ve kalıbın uzun bir soğuma süresi boyunca boyutlarını koruması gerektiği durumlarda ortaya çıkar. Kabuk kalıplar, yüzey bitirme gereksiniminin daha zorlu olduğu ve üretim hacminin biraz daha yüksek kalıp maliyetini haklı çıkardığı durumlarda seçilir. Her yöntemin kendi yeri vardır ve iyi bir dökümhane, sabit bir tercih yerine döküm çizimine dayalı seçeneği önerir.
Metal Döküm İçin Kum Kalıp Nasıl Yapılır?
Güvenilir bir kum kalıbı dikkatli bir hazırlığın sonucudur. Her aşamada disiplinli bir sıra izliyoruz çünkü kalıptaki küçük bir hata çoğu zaman daha sonra dökümde bir kusur olarak ortaya çıkıyor. Ana adımlar aşağıda listelenmiştir.
- Desen hazırlama. Desen, kumdan temiz bir şekilde çıkarılabilmesi için büzülme payı eklenmiş ve taslak açıları eklenmiş olarak parça geometrisine uyacak şekilde oluşturulmuştur.
- Kum hazırlığı. Kum, sabit bir nem veya reçine seviyesi elde etmek için seçilen bağlayıcı ve herhangi bir katkı maddesiyle karıştırılır. Tutarsız kum, küfle ilgili kusurların en yaygın nedenlerinden biridir.
- Kalıplama ve sıkıştırma. Kum, kalıplama kutusunda desenin etrafına doldurulur. Kalıbın erimiş metalin basıncına erozyon olmadan dayanabilmesi için düzgün sıkıştırma önemlidir.
- Çekirdek ayarı. Maçalar, tek başına desenle şekillendirilemeyecek iç geçitler, alttan kesikler ve boşluklar oluşturmak için kalıba yerleştirilir. İyi desteklenen bir çekirdek, içinde akış kanalları bulunan pervaneler gibi parçalar için kritik öneme sahiptir.
- Kalıp kapatma. Kalıbın başlık ve sürükleme olarak bilinen iki yarısı hizalanır ve sıkıştırılır, böylece boşluk dökme sırasında şeklini korur.
- Dökme ve katılaştırma. Erimiş metal yolluktan dökülür ve boşluğu doldurur. Dökme sıcaklığı, yolluk tasarımı ve havalandırma, metalin kalıbı ne kadar temiz doldurduğunu etkiler.
- Çalkalama ve bitirme. Metal katılaştıktan sonra kalıp kırılır ve döküm çıkarılır. Yolluklar ve yükselticiler kesilir ve incelemeden önce yüzey temizlenir.
Kanat pervanesi dökümleri, kalıp yapım sırasının neden önemli olduğuna dair iyi bir örnektir. Hidrolik performansı belirleyen iç akış geçitleri maçalardan oluşur ve döküm sırasında kalıp kayarsa veya maça hareket ederse pervane tasarıma uymayacaktır. Dikkatli kalıplama, son parçanın geometrisini koruyan şeydir.
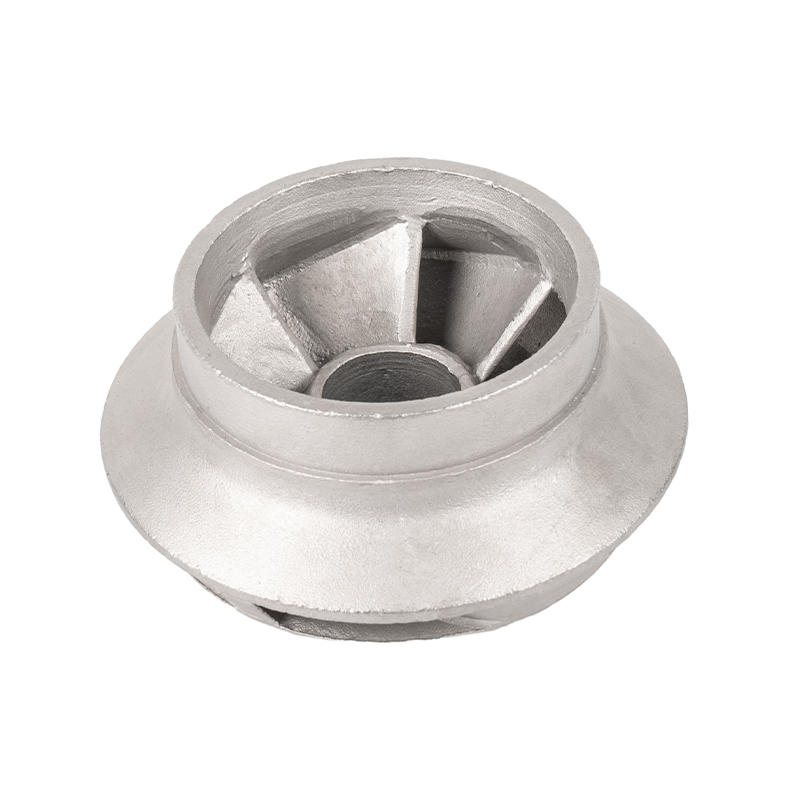 Paslanmaz Çelikten Hassas Kanatlı Çark Dökümleri Kanat pervanesi dökümleri, kalıplama sırasında çekirdeğin doğru yerleştirilmesine bağlıdır. Bu tedarikçinin paslanmaz çelik hassas dökümleri, iç akış geçitlerinin hidrolik tasarım gerekliliklerine tam olarak uyması gereken uygulamalar için dikkate alınmaya değerdir. Ürünü Görüntüle →
Döküm kalıptan çıkarıldıktan sonra, herhangi bir ikincil işleme öncesinde temizleme ve inceleme işlemlerine geçer. Birçok alıcı, dökümün gerçek kalitesini yalnızca bu aşamada görür, ancak sonuç, kalıp yapım sürecinin kendisi sırasında çok daha erken belirlenir.
Yaygın Kum Küf Kusurları ve Önleme Yöntemleri
Kum döküm parçası muayenede başarısız olduğunda, temel neden genellikle kalıptadır. Yıllar geçtikçe çoğu kusurun kum kalitesi, sıkıştırma veya havalandırmadan kaynaklanabileceğini öğrendik. Bu kusurları anlamak, bunları hızlı bir şekilde çözmemize yardımcı olur ve devam eden üretimde sorunların tekrarlanmasını önler.
| Kusur | Ana Neden | Önleme |
|---|---|---|
| Kum katılımı | Erimiş metalin içine gevşek kum yıkama | Daha güçlü sıkıştırma, kalıp kaplama, kontrollü dökme |
| Gözeneklilik | Katılaşma sırasında sıkışan gaz | Daha iyi havalandırma, kontrollü nem, doğru dökme sıcaklığı |
| Kalıp değişimi | Baş etme ve sürükleme arasındaki yanlış hizalama | Güvenli bir şekilde monte edilmiş şişeler ve doğru yerleştirme pimleri |
| Kabuklanma | Dökme sırasında yüzey kumu genişler ve çatlar | Kontrollü nem, geliştirilmiş sıkıştırma, yeterli pişirme |
| Büzülme boşluğu | Katılaşma yükselticiler tarafından beslenmez | Optimize edilmiş yükseltici konumu ve geçit tasarımı |
Bunlar tam olarak yeni bir döküm tasarımını incelerken değerlendirdiğimiz sorunlardır. Bir havalandırma deliği eklemek veya bağlayıcı oranını değiştirmek gibi kalıba yapılacak küçük bir ayarlama, güvenilir bir parça ile hurdaya dökülmüş bir döküm arasındaki farkı yaratabilir.
Döküm Bileşenleriniz için Kum Kalıbı Seçmek
Kum kalıbının doğru yaklaşım olup olmadığını nasıl anlarsınız? Deneyimlerimize göre karar dört faktöre göre veriliyor: parça boyutu, geometrik karmaşıklık, üretim miktarı ve alaşım. Büyük veya ağır bileşenler neredeyse her zaman kalıcı bir kalıba göre kum kalıba daha uygundur. Valf portları gibi iç geçişlere sahip parçalar, göbekleri tam olarak ihtiyaç duyulan yere yerleştirme yeteneğinden yararlanır. Sipariş miktarı düşük veya orta olduğunda, kum kalıplamanın düşük takımlama maliyeti birim fiyatı gerçekçi tutar ve demir, çelik, paslanmaz çelik ve alüminyumun tümü kum kalıplara dökülebildiği için alaşım nadiren işlemden kaçınmanın nedeni olur.
Küresel vana dökümleri atölyemizdeki tipik bir örnektir. Küresel vananın gövdesinin ağır duvar bölümlerine, doğru bağlantı noktası hizalamasına ve iyi sızdırmazlık yüzeylerine ihtiyacı vardır. İyi hazırlanmış bir kum kalıp, metal soğurken bu boyutları korur ve son işlem operasyonlarımız, sızdırmazlık yüzeylerini gereken standarda getirir. Bunun pratikte nasıl çalıştığını görmek istiyorsanız, şu makalemize göz atın: su pompası dökümlerinin kum döküm işlemi sıvı işleme bileşeninin kalıplanması, dökülmesi ve bitirilmesi adımlarını inceliyor.
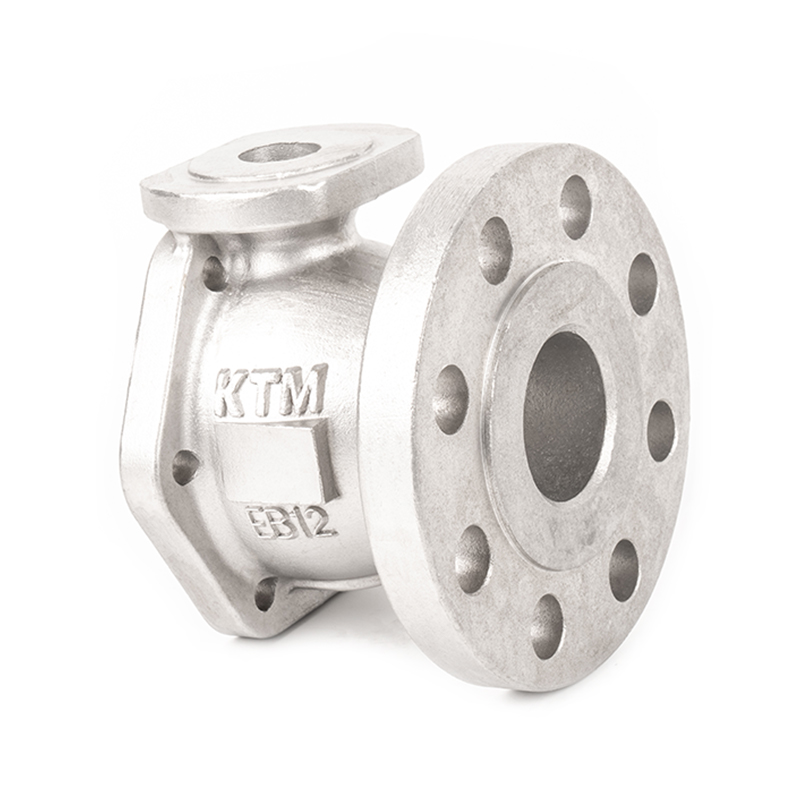 Ağır Duvar Bölümleri için Paslanmaz Çelik Küresel Vana Dökümleri Küresel vana dökümleri ağır duvarlara, doğru bağlantı noktası hizalamasına ve iyi sızdırmazlık yüzeylerine ihtiyaç duyar. Bu tedarikçinin hassas paslanmaz çelik dökümleri, kum kalıplamanın gücü, maliyeti ve teslim süresini dengelediği orta ila büyük ölçekli bileşenlere uygundur. Ürünü Görüntüle →
Süreçleri yan yana karşılaştıran alıcılar için soru genellikle hacim ve yüzey kalitesiyle ilgilidir. Çok sayıda küçük, ayrıntılı parçaya ihtiyaç duyulduğunda hassas döküm gibi diğer yöntemler daha verimli olabilir. Katı kesitli orta ila büyük bileşenler için kum kalıplama, güç, maliyet ve teslim süresi arasında güçlü bir denge sağlar.
Metal dökümü için kum kalıpları modası geçmiş bir teknik değildir; modern üretime iyi hizmet vermeye devam eden pratik ve kanıtlanmış bir çözümdür. Dökümhanelere çok çeşitli parça ve alaşımları işleme esnekliği verirken maliyetleri de öngörülebilir tutarlar. Kum döküm bileşeninin başarısı dikkatli desen tasarımına, tutarlı kum hazırlığına ve disiplinli kalıplamaya bağlıdır. Bu temeller doğru bir şekilde ele alındığında, kum kalıbı zorlu hizmet koşullarını yıllarca karşılayan dökümler üretebilir. Kum kalıplamaya uygun bir bileşeniniz varsa mühendislerimiz çizimi incelemekten ve en güvenilir yaklaşımı önermekten memnuniyet duyacaktır.
İLGİLİ ÜRÜNLER

Sorunuz var mı? Beklemeyin, Hadi Konuşalım!
Hızlı Linkler
Bize Ulaşın
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: No. 68, Jiangbin Şube Yolu, Beilun Xiaogang Ortak Geliştirme Bölgesi, Ningbo, Zhejiang, Çin.
QR kod
Telif hakkı © Ningbo Etdz Andrew Precision Cast Co., Ltd. Tüm hakları saklıdır

